Un dibujo que dice sólo "acero endurecido y revenido, 45-50 HRC" deja abiertas tres decisiones: qué calidad de acero, qué temperatura de templado mantuvo realmente el proveedor y qué parte del borde funcional puede descarburarse. Esas tres respuestas deciden si un anillo de seguridad externo mantiene un rodamiento en su lugar durante una década de vibración o se relaja silenciosamente en el primer intervalo de servicio.
La respuesta corta: "endurecido y templado" describe una secuencia, no una propiedad. El endurecimiento austeniza el acero a aproximadamente 800-900 °C y lo templa hasta alcanzar la máxima dureza; el templado inmediatamente después devuelve la dureza a un costo controlado en dureza. Para los anillos de retención de acero para resortes y los resortes de disco, la mayoría de las especificaciones se establecen entre 42 y 52 HRC después del templado en algún lugar en la ventana de 300 a 450 °C: lo suficientemente duros para resistir la formación de brinelles bajo empuje axial, lo suficientemente dúctiles para sobrevivir la instalación con alicates para anillos de seguridad.
Todo lo que aparece a continuación está escrito desde el lado de compras y procesos. Cada sección responde a una pregunta que un comprador, diseñador o ingeniero de calidad tendrá que defender en una reunión con proveedores o en un informe de fallos.
Endurecimiento y revenido: lo que realmente controla cada paso
El tratamiento térmico no es una sola operación. Se acumulan cuatro etapas y cada una tiene su propio modo de falla característico. Lo que los confunde es la razón por la cual dos proveedores pueden certificar 48 HRC y aun así entregar piezas que se comportan de manera completamente diferente en el campo.
Austenitización, 800–900 °C
La temperatura y el tiempo de remojo deciden cuánto carbono ingresa a la solución. El remojo insuficiente deja bolsas de ferrita blandas que nunca se endurecen; el remojo excesivo engrosa la fibra y cuesta dureza sin agregar resistencia. Los aceros para resortes como 65Mn y 50CrV4 suelen funcionar en el extremo superior de este rango.
Apagar
El aceite se adapta a grados aleados; El agua o el polímero se adaptan a grados de carbono simples como C67S. El enfriamiento debe ser lo suficientemente rápido como para no tocar la punta de perlita y lo suficientemente suave como para no romper secciones delgadas del anillo. Aquí se decide la distorsión, no el temple.
Templado, normalmente entre 300 y 500 ºC
Esta es la etapa que define la propiedad entregada. En el medio del rango, aproximadamente 20 °C de temperatura de templado mueven la dureza entre 1 y 2 HRC. El tiempo de espera también cuenta: no es lo mismo una parte arrancada en el momento que alcanza la temperatura que una remojada durante una hora.
Horneado posterior al enchapado
Cualquier pieza galvanizada por encima de aproximadamente 32 HRC conlleva un riesgo de fragilización por hidrógeno. Un horneado a 190-230 °C, iniciado unas pocas horas después del recubrimiento, es la mitigación estándar, y pertenece a la orden de compra, no a una suposición.
La temperatura de templado establece la dureza, tenacidad y estabilidad
La siguiente tabla es la referencia más útil cuando un dibujo proporciona solo una banda de dureza. Muestra lo que un cambio de temperatura de revenido produce en un acero para resortes con 0,6–0,8 % de carbono, templado en aceite a aproximadamente 850 °C.
La lectura práctica importa más que los números. Un anillo de seguridad de 46–52 HRC y un resorte de disco de 40–46 HRC no son el mismo producto con documentación diferente. El anillo de seguridad necesita dureza superficial para resistir la acción de raspado de la pared de la ranura; El resorte del disco necesita una temperatura de templado más alta para que pueda desviar millones de ciclos sin sufrir un fraguado permanente.
 Resorte de disco cónico DIN 2093 para cargas axiales Resorte de disco cónico para cargas axiales y retención de presión en bridas, con tabla de tamaños DIN 2093, aceros para resortes y opciones de tratamiento superficial. Ver producto →
Los estándares establecen la ventana, no el proceso. DIN 471 y DIN 472 para circlips y DIN 2093 para resortes de disco definen cada uno los rangos de dureza y la descarburación admisible. Un proveedor que cotiza sólo "45-50 HRC" cotiza un resultado sin una garantía de proceso detrás.
Los indicadores que deciden la vida en el campo
La dureza es el número impreso en el certificado. La vida fatigada se decide por cuatro cosas que rara vez aparecen en ella.
- Descarburación. Una piel suave y sin carbono en el borde funcional es la causa clásica de falla temprana del circlip. La buena práctica lo limita a 0,02 mm en el borde de soporte y lo controla en una sección pulida, no a ojo.
- Austenita retenida. Por encima de aproximadamente el 5 %, la austenita se transforma en martensita sin templar en servicio: el anillo crece y el ajuste cambia. Un segundo temperamento o un tratamiento criogénico lo reduce.
- Tamaño de grano y contenido de inclusiones. El grano fino (ASTM 7 o más fino) es lo que permite que un anillo de 48 HRC sobreviva a la carga de impacto. El grano grueso de un baño de austenitización demasiado caliente nunca aparece en el certificado de dureza.
- Calidad de los bordes. Los anillos estampados llevan una zona de corte y una zona de fractura. Una rebaba o una microfisura en el borde de tracción se convierte en el lugar de inicio de la fatiga mucho antes de que la ranura se desgaste.
Debido a que estas variables se establecen dentro del horno y no en la inspección final, la ruta del proceso importa más que el certificado por sí solo. Nuestro flujo de fabricación interno mantiene el corte, el tratamiento térmico, el fosfatado y la clasificación óptica automatizada dentro de un sistema de calidad, que es lo que hace que la repetibilidad de la dureza de lote a lote sea auditable en lugar de anecdótica.
Dónde hacen su trabajo los sujetadores endurecidos y templados
Las piezas endurecidas y revenidas se concentran allí donde la vibración y los ciclos térmicos se encuentran en una unión que debe permanecer apretada sin soldarse.
Línea motriz y frenos de automóviles: alrededor del 42 %
Cajas de cambios eólicas y sistemas de paso: alrededor del 22 %
Maquinaria de construcción y agrícola: alrededor del 18 %
Cajas de cambios y bombas industriales: alrededor del 12 %
Otra maquinaria general: alrededor del 6 %
La división anterior refleja la combinación de cotizaciones que vemos más que un estudio de mercado, pero explica un patrón. Los anillos de retención se encuentran en la parte superior de esa lista porque suelen ser la pieza más barata en un conjunto costoso y aquella cuya falla causa el mayor daño colateral. Las aplicaciones eólicas en particular requieren algo difícil de especificar solo por la dureza: 42-50 HRC, baja descarburación y un acabado de fosfato o escamas de zinc que no debilitará el anillo.
El artículo más solicitado sigue siendo el anillo de eje liso, porque es el localizador axial predeterminado en el diseño de cajas de engranajes, bombas y motores.
 DIN 471 Circlips externos para retención axial del eje Circlips de eje para ubicación axial y control de desplazamiento, con tamaños DIN 471 hasta 1000 mm, acero al carbono o inoxidable y opciones de recubrimiento. Ver producto →
Especificar y comprar: una verificación de cinco pasos
La mayoría de las disputas sobre dureza se remontan a una orden de compra que nombraba un número y nada más. Cinco líneas de especificación eliminan casi todo ese riesgo.
1. Nombra el estándar. DIN 471, DIN 472, DIN 2093 y sus equivalentes ya fijan rangos de dureza, geometría de ranura y métodos de prueba. Comprar a un número estándar elimina la mayor parte del argumento antes de que comience.
2. Proporciona una ventana y un método. Un rango como 44-50 HRC, más una ruta de conversión establecida (HV1 convertido a HRC para secciones delgadas), evita la clásica disputa en la que un anillo de 1,2 mm lee de manera diferente en un probador de banco.
3. Tape la temperatura de templado. Escribir "templado no inferior a 350 °C" evita que un proveedor alcance la dureza con un templado corto y a baja temperatura que deja la pieza quebradiza en servicio.
4. Establecer límites de descarburación y bordes. Una cláusula en la especificación y una verificación en la inspección entrante eliminan un modo de falla completo del registro de riesgos.
5. Exigir trazabilidad de lotes. Horno, lote, tabla de tratamiento térmico, estudio de dureza y registro de horneado del revestimiento: los documentos que hacen que un reclamo sea defendible un año después.
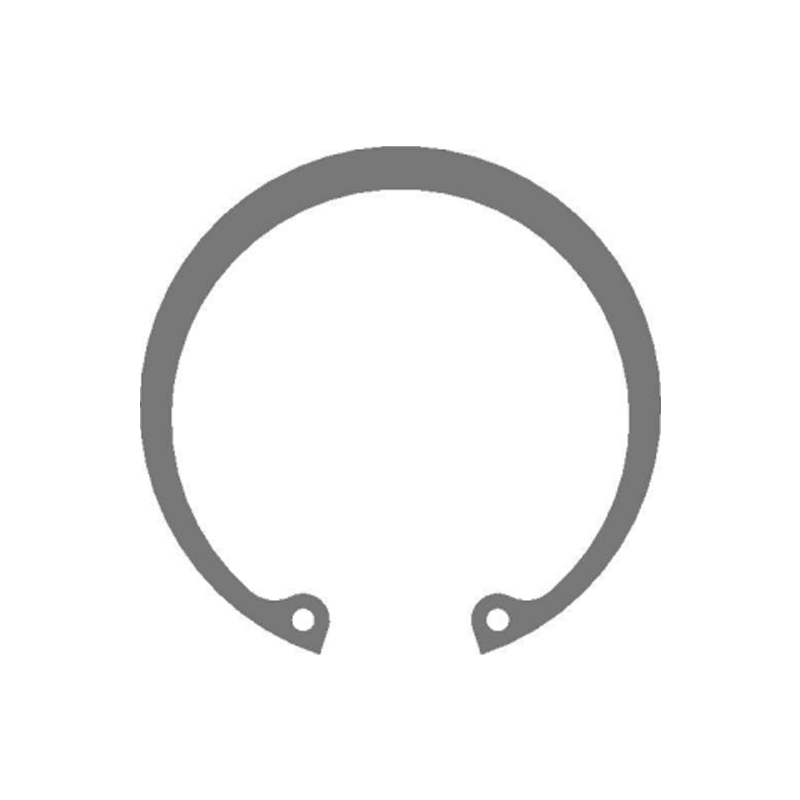 Circlips internos métricos DIN 472 para retención de orificios Circlips internos para retención axial en orificios mecanizados, con tamaños métricos DIN 472, acero al carbono o inoxidable y opciones de tratamiento superficial. Ver producto →
Cuando el dibujo es especial (una oreja desplazada, un ancho de ranura no estándar, un soporte que también retiene un rodamiento), el trabajo de especificación simplemente se adelanta. Nuestro Estampado personalizado y desarrollo de anillos. La ruta comienza con las dimensiones de la ranura y el caso de carga en lugar de con un número de catálogo, que suele ser la forma más rápida de resolver una cuestión de dureza que un estándar no responde.
Mantenimiento, reutilización y cumplimiento
Las propiedades que hacen que las piezas endurecidas y revenidas sean fiables también hacen que su estado sea difícil de juzgar a simple vista. Algunas reglas mantienen la honestidad de las asambleas después de la primera reconstrucción.
- No reutilice un anillo de seguridad o un resorte de disco después de retirarlo. El templado que proporciona ductilidad también significa que un anillo que se ha extendido una vez se ha cedido una vez.
- Busque corrosión por fricción en la pared de la ranura en cada servicio. Una marca testigo pulida significa movimiento, lo que significa que el ancho de la ranura o el grosor del anillo están fuera de tolerancia.
- Mantenga archivado el registro de horneado posterior al enchapado para cualquier pieza galvanizada por encima de 32 HRC. Si falta el registro, trate el lote como sospechoso en lugar de aceptable.
- Vincule la evidencia del recubrimiento con métodos reconocidos: niebla salina según ISO 9227, detección de fragilidad por hidrógeno según ISO 15330 o ASTM F1940 cuando la especificación del recubrimiento lo requiera.
- Coloque los certificados de materiales según EN 10204 3.1, la documentación del PPAP y una cláusula de notificación de cambio en el contrato de suministro, no en una carpeta que nadie abre.
En las cadenas de suministro reguladas (automotriz según IATF 16949 o eólica según un acuerdo de calidad específico del cliente), el tratamiento térmico normalmente se trata como un proceso especial que requiere operadores calificados, hornos calibrados y registro gráfico continuo. Los compradores que solicitan el gráfico del horno una vez, en el primer pedido, tienden a ser los que nunca tienen que realizar una investigación de fallas más adelante.
El acero endurecido y revenido es una respuesta confiable a una pregunta específica: ¿cómo se mantiene un componente en su lugar bajo carga sin hacerlo quebradizo? Responda eso con una calidad de material, un rango de templado, un límite de descarburación y un horneado documentado, y la pieza se comporta según lo diseñado. Responda solo con un número de dureza y la próxima revisión del dibujo se escribirá mediante un informe de falla.