Llega un dibujo para un circlip DIN 471 con "acabado 2B" escrito en el bloque de título. La cotización llega rápidamente, las piezas se envían a tiempo y luego la inspección mide 0,6 µm Ra en un borde cortado y pregunta por qué la superficie ya no coincide con la muestra aprobada hace dieciocho meses. Nada falló. La especificación simplemente estaba abierta a más de una lectura.
Aquí está la conclusión primero: 2B es un acabado de laminado en la bobina o lámina de acero inoxidable desde la que comenzó, no un tratamiento aplicado a la pieza terminada. Describe caras planas y enrolladas (mate, no direccionales, ligeramente reflectantes) y se detiene en el primer ciclo de corte, giro o tratamiento térmico. Una impresión que diga "acabado 2B" debería decir "material suministrado en acabado 2B" y luego definir por separado cómo debe verse el sujetador terminado.
La versión corta
- 2B significa laminado en frío, recocido y decapado, luego sometido a un tratamiento superficial (normalmente 0,1–0,5 µm Ra, mate, sin dirección de fibra).
- Es una condición material, no una condición parcial: los bordes cortados, los radios caídos y el tinte térmico se encuentran fuera de ella.
- 2B es el acabado en tiras de acero inoxidable más barato y más disponible; licenciatura y No. 4 añaden costos y tiempo de entrega de la planta.
- Más suave que el 2D, por lo que el riesgo de corrosión en grietas es menor, pero la pasivación posterior a la fabricación aún decide la vida útil.
El resto de este artículo cubre a qué la designación realmente compromete a una fábrica, dónde divergen los números y cómo redactar una orden de compra que sobreviva la inspección del primer artículo.
La ruta del molino detrás de una superficie 2B
2B comienza como una bobina negra laminada en caliente. El molino lo recoce y lo decapa para quitar las incrustaciones y reconstruir la capa pasiva, lo lamina en frío hasta alcanzar el espesor final, lo recoce y lo decapa nuevamente, luego aplica una pasada superficial ligera (un rodillo templado con una reducción de aproximadamente entre 0,5 y 1,5 %) seguido de una nivelación de tensión. Ese último paso es lo que separa 2B de 2D: la misma química, una superficie más plana y ligeramente más brillante, con una rugosidad típicamente en la banda Ra de 0,1 a 0,5 µm en lugar de los 0,4 a 1,0 µm de una lámina 2D sin piel.
El resultado es un gris mate uniforme sin dirección de veta visible, lo cual es importante cuando se anidan piezas estampadas en una bobina de 300 mm y se desea que ambos extremos de la tira luzcan idénticos. La tira para estampado suele tener un espesor de 0,3 a 3,0 mm y la designación se define en ASTM A480/A480M, EN 10088-2, JIS G4305 y GB/T 3280.
Pasar la piel, no pulir.
Una reducción del temple del 0,5 al 1,5 % aplana la superficie. Ningún abrasivo toca la tira en ninguna parte del recorrido.
Sin dirección de veta
La rugosidad no direccional mantiene los estampados anidados y las piezas formadas visualmente consistentes, independientemente de cómo se asienten en la bobina.
Pasivo del molino
Al recocido le sigue el decapado, por lo que la bobina llega con una capa pasiva intacta, hasta que el corte y el corte la abren.
2B vs 2D, licenciatura y No. 4: Comparando números que importan
Cuatro acabados dominan la especificación de tiras de acero inoxidable. Las diferencias que afectan a un anillo de seguridad o una arandela son la rugosidad, la apariencia, el costo y el comportamiento de cada uno después de la fabricación.
Para un sujetador estampado, la distancia para llevar es estrecha. Una vez que una pieza ha sido volteada, 2B y 2D se comportan casi idénticamente en servicio, porque el medio de volteo impone su propia rugosidad en cada borde. BA gana su prima sólo cuando la cara permanece visible y sin pintar; No. 4 solo donde una apariencia cepillada es un requisito de diseño. Anillos de acero inoxidable ocultos dentro de la carcasa de una caja de cambios rara vez justifican ninguno de los dos.
 Arandelas Planas DIN 988 para Distribución de Carga Arandelas planas DIN 988 en acero al carbono o inoxidable, disponibles templadas o no templadas, con opciones de espesor, tamaño y tratamiento superficial para distribución de carga. Ver producto →
Las variables ocultas: extensión Ra, brillo y medición
Dos bobinas pueden tener la certificación 2B y seguir teniendo un aspecto diferente. La rugosidad del molino es un rango, no un punto: una bobina de 0,15 µm y una bobina de 0,45 µm reflejan la luz de manera diferente en la misma cara estampada, y los compradores lo notan en la segunda entrega, no en la primera. El brillo a 60° es la verificación más rápida en el taller para detectar la desviación de un lote a otro; una lectura del lápiz óptico con un corte de 0,8 mm en tres posiciones de la cara plana es suficiente para captar un envío mixto.
Aquí también es donde las notas de dibujo salen mal. Escribir "acabado 2B, Ra 0,2 máx" especifica algo más estricto que lo que ofrece gran parte de la gama 2B y empuja silenciosamente al proveedor hacia BA o un lote rechazado. Peor aún es una nota de tratamiento térmico. El alivio de tensión a 400 °C deja un tinte pajizo que debe eliminarse mediante decapado antes de que la pieza pueda volver a llamarse 2B, un paso que es fácil de omitir y difícil de detectar visualmente una vez que las piezas están empaquetadas.
Dónde terminan realmente las fijaciones de acero inoxidable 2B
Se especifican anillos elásticos, arandelas y soportes estampados en condición 2B cuando la superficie es funcional en lugar de decorativa. Una distribución aproximada entre programas típicos se ve así:
- 38% automotriz — soportes de escape, herrajes de freno, anillos de retención en conjuntos de transmisión.
- 22% energía eólica — partes internas de la góndola, herrajes de guiñada y cabeceo, donde la exposición al cloruro determina la pendiente.
- 18% construcción — anclajes, herrajes de encofrado, fijaciones estructurales expuestas.
- 12% alimentos y químicos — donde la facilidad de limpieza supera la apariencia.
- 10% industriales generales — bombas, válvulas, protecciones de máquinas.
El patrón es consistente: se elige 2B por su resistencia a la corrosión y su costo, no por su apariencia. En un ensamblaje de viento o de construcción, el acabado hace un trabajo real (una cara más lisa retiene menos escombros y ofrece menos sitios de grietas que el 2D), pero nadie lo verá nunca una vez que se cierre la junta.
 DIN 471 Circlips Externos para Ejes Anillos de retención externos para ubicación axial del eje, disponibles en acero al carbono o inoxidable con tamaños DIN471 de 3 a 1000 mm y opciones de tratamiento superficial. Ver producto →
Secuencia de abastecimiento: cinco controles antes de que se publique la orden de compra
1. Mueve la leyenda
Coloque "2B" en la línea de material, no en la línea de pieza terminada, y agregue un requisito de apariencia separado para el sujetador entregado.
2. Leer el certificado de la bobina.
La calidad, el origen del molino, la designación del acabado y el número de calor deben estar incluidos en él. Verifique EN 10088-2 con la equivalencia ASTM A480 antes de aprobar un sustituto.
3. Proteger la superficie en tránsito
La película de PVC o el papel intercalado detiene el patrón de rayado que sobrevive al estampado y termina como una queja del cliente en las arandelas visibles.
4. Definir posprocesamiento
Gire, desbarbe y pasivate según ASTM A967, o indique explícitamente que no se permite ningún tratamiento posterior. Aquí el silencio es donde comienzan las disputas.
5. Aprobar una muestra física
Mantenga una parte de referencia y una lectura de glosa con el informe del primer artículo; Ra por sí solo no resolverá una discusión sobre lo que significa "mate".
nuestro propio flujo de estampado y tratamiento de superficies cubre laminado, tratamiento térmico, fosfatado, limpieza ultrasónica y clasificación óptica automatizada, que es donde en realidad se resuelven la mayoría de las disputas sobre acabados, no en la fábrica, sino en la línea que maneja la banda después.
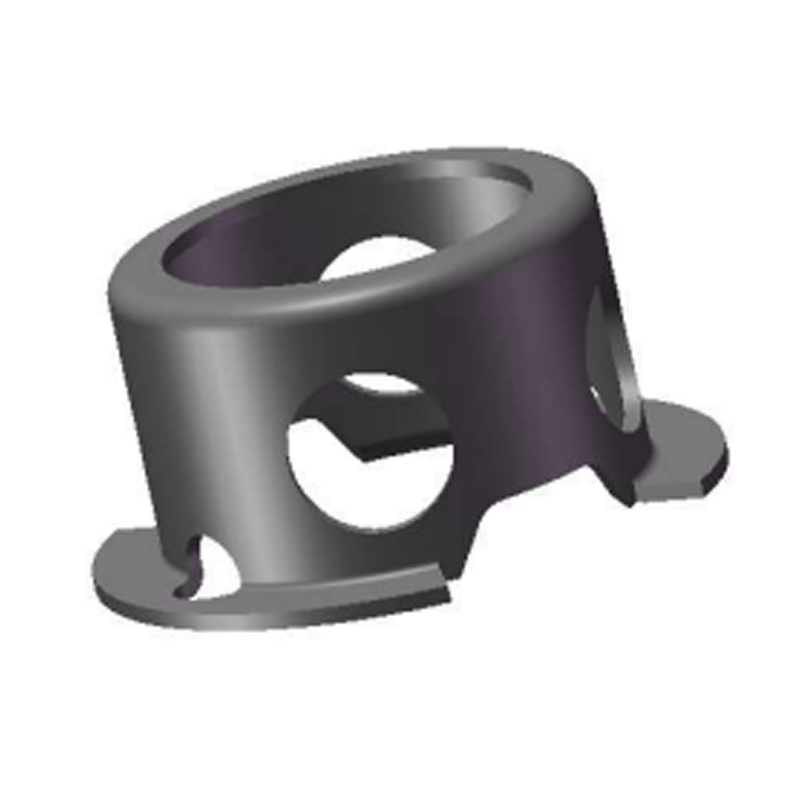
 Anillos de retención divididos resistentes a la corrosión personalizados Anillos de retención divididos no estándar personalizados para ejes o orificios, fabricados en acero inoxidable u otros materiales resistentes a la corrosión con geometría y tratamientos superficiales personalizados. Ver producto →
Mantenimiento, limpieza y cumplimiento
Es fácil vivir con una cara de 2B, siempre que nadie la ataque con la química equivocada. Orientación práctica que se sostiene en el campo:
- Limpiar con detergente suave y agua; enjuagar y secar. Los desinfectantes a base de cloruro y la lejía dejan picaduras que parecen un defecto del material.
- Inspeccione periódicamente para detectar manchas de té en lugar de esperar un informe de falla; Las manchas son cosméticas, las picaduras no.
- Evite el contacto con el acero al carbono durante el montaje y el almacenamiento: el hierro libre incrustado anula la pasivación del molino en semanas.
- Mantenga limpios los fluidos de corte y los medios giratorios; un recipiente vibratorio contaminado transferirá hierro a todo un lote.
En cuanto a la documentación, tres referencias cubren la mayoría de las auditorías: EN 10088-2 o ASTM A480 para la designación 2B en sí, ASTM A967 para pasivación posterior a la fabricación y ASTM A380 para limpieza antes del servicio. Los programas de contacto con alimentos añaden la norma CE 1935/2004, y cualquier cliente europeo esperará declaraciones RoHS y REACH vinculadas al número de calor, no a un certificado genérico. La trazabilidad del lote hasta la bobina es lo que hace que un reclamo de acabado sea verificable dos años después de la entrega.
2B es un buen valor predeterminado y una mala promesa. Trátelo como la condición de la tira que compra, escriba una expectativa separada y mensurable para la pieza que recibe y especifique qué sucede con la superficie entre las dos: caída, pasivación, protección. Ese único cambio en la redacción del dibujo evita la mayoría de los argumentos que comienzan con una lectura de rugosidad en un borde cortado.