Todos los ingenieros de producción han visto el mismo patrón de falla: un anillo de retención que pierde su agarre durante un funcionamiento con altas vibraciones, o una arandela elástica que lentamente abandona su carga de sujeción después de repetidos ciclos térmicos. Los síntomas parecen diferentes, pero la causa fundamental suele ser idéntica: el acero nunca recibió el tratamiento térmico de precipitación necesario para desarrollar toda su resistencia elástica.
El tratamiento térmico por precipitación, también llamado endurecimiento por precipitación o endurecimiento por envejecimiento, es un proceso térmico de tres etapas que aumenta el límite elástico, la dureza y la resistencia a la fatiga de aleaciones seleccionadas. En el caso de los anillos elásticos, las arandelas elásticas y los sujetadores estampados, es la diferencia entre un componente que permanece bloqueado en su ranura y uno que se sale sigilosamente bajo carga.
Conclusión clave: El tratamiento térmico por precipitación aplicado correctamente puede aumentar el límite elástico en un 50% o más en comparación con el estado recocido, al tiempo que causa una distorsión mínima, razón por la cual las piezas delgadas y de tolerancia estricta, como los anillos elásticos y las arandelas Belleville, dependen de ello.
¿Qué hace realmente el tratamiento térmico por precipitación?
El mecanismo no consiste en fortalecer el metal mediante trabajo en frío o transformación en martensita. En cambio, la aleación se ve obligada a liberar precipitados extremadamente finos dentro de su estructura cristalina. Esas partículas bloquean el movimiento de las dislocaciones, los defectos microscópicos que permiten que el metal se doble y ceda. Más obstáculos significan mayor fuerza.
Para un componente de fijación, esto ofrece tres beneficios mensurables:
- Límite elástico superior — la pieza recupera su forma original después de repetidas deflexiones, que es exactamente lo que debe hacer un anillo de seguridad cada vez que se extiende e instala.
- Carga de sujeción estable — la resistencia a la relajación de la tensión mantiene las arandelas elásticas apretadas a temperaturas de trabajo de hasta aproximadamente 300 °C, según el grado.
- Vida de fatiga más larga — los precipitados finos y uniformemente dispersos retrasan el inicio de las grietas bajo vibración cíclica.
Aumento del límite elástico con respecto al estado recocido en aleaciones comunes que se endurecen por envejecimiento.
Límite de trabajo aproximado para acero para resortes endurecido por envejecimiento antes de que se acelere la relajación de la tensión.
El envejecimiento produce un cambio dimensional mínimo, preservando las tolerancias de ajuste de ranura de los estampados de precisión.
Las tres etapas del tratamiento térmico por precipitación
Etapa 1: tratamiento con solución
La pieza se calienta a un rango de temperatura donde todos los elementos de aleación se disuelven en una única solución sólida. Para tiras de resorte de carbono, esto suele ser entre 780 y 880 °C; para acero inoxidable endurecido por precipitación, hasta aproximadamente 1065°C; para aleaciones de aluminio, 470–500°C. El tiempo de espera debe ser lo suficientemente largo para homogeneizar la estructura pero lo suficientemente corto para evitar el crecimiento del grano. Para componentes estampados, esta etapa también relaja la tensión interna introducida por el corte y el conformado.
Etapa 2: enfriamiento
El enfriamiento rápido atrapa esos elementos disueltos en su lugar, creando una solución sólida sobresaturada. En este punto, el metal es más duro que el recocido, pero no se acerca a su resistencia final. Los medios de enfriamiento varían desde agua y aceite hasta soluciones de polímeros o aire forzado. Las secciones delgadas, como anillos de seguridad y arandelas, se enfrían rápidamente, pero el enfriamiento aún debe regularse para evitar distorsiones o grietas.
Etapa 3: envejecimiento
El recalentamiento controlado a una temperatura más baja (normalmente entre 150 °C y 500 °C, según la aleación) permite que los elementos disueltos se nucleen y crezcan como precipitados ultrafinos. El envejecimiento insuficiente deja la fuerza sin desarrollar; el envejecimiento excesivo hace que las partículas se vuelvan más gruesas y suaviza el material. El control preciso del tiempo y la temperatura es lo que separa a un tratador térmico confiable de uno que adivina.
Cómo se compara: endurecimiento por precipitación frente a otras rutas
La selección del tratamiento térmico es una decisión de ingeniería que depende de la forma, el espesor y la carga del producto. La siguiente comparación resume las rutas más comunes que puede aplicar un fabricante de sujetadores.
Respuesta al envejecimiento: el pico oculto
Cada aleación que endurece por envejecimiento tiene un pico de dureza, y la única forma de encontrarlo es tomando muestras de las piezas a lo largo del tiempo y la temperatura. El siguiente cuadro muestra una respuesta típica al envejecimiento de una tira de acero para resortes mantenida a 350 °C después del enfriamiento. La dureza aumenta a medida que se forman precipitados finos y luego disminuye a medida que las partículas se vuelven más gruesas.
Este es el indicador oculto por el que la mayoría de los compradores nunca preguntan. El material que no ha envejecido puede pasar una prueba de dureza mínima y aún así carecer del límite elástico completo diseñado en el producto. El material demasiado envejecido corre el riesgo de fallar prematuramente por fatiga. Un proveedor responsable sigue la curva de cada lote y documenta la ventana de envejecimiento real.
Donde más importan las piezas endurecidas por la precipitación
Las industrias que más exigen de los sujetadores son las mismas que impulsan las especificaciones de tratamiento térmico por precipitación. La siguiente distribución representa el consumo típico de componentes de acero para resortes endurecidos por envejecimiento en todos los sectores industriales.
En transmisiones automotrices y juntas homocinéticas, los anillos de seguridad externos para ejes DIN 471 deben mantener el agarre radial durante millones de ciclos de carga de altas RPM. En las turbinas eólicas, las carcasas de las cajas de engranajes necesitan una retención en el lado del orificio que tolere tanto la vibración como la temperatura del lubricante. En maquinaria de construcción, las arandelas de resorte deben mantener la precarga durante décadas sin necesidad de reapretarlas de forma programada.
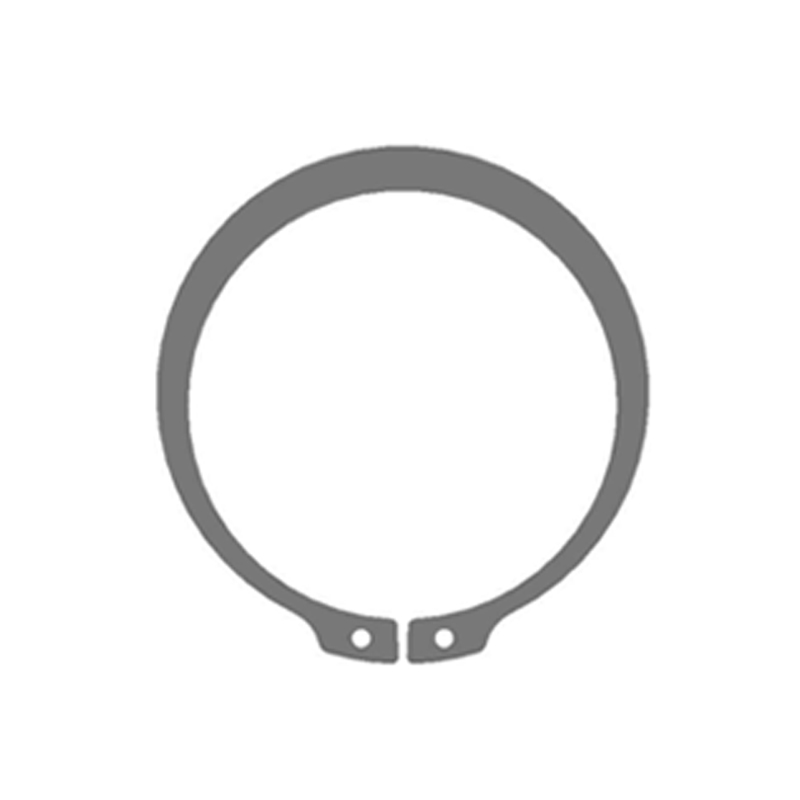
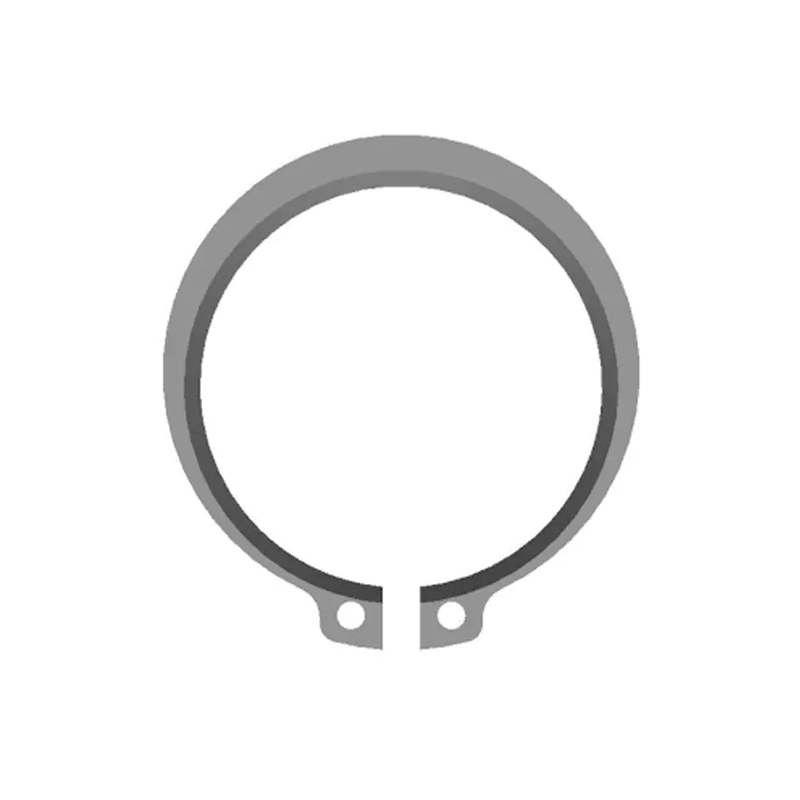
 DIN 471 Circlips externos para retención de eje Estos circlips externos evitan el desplazamiento axial en los ejes, con materiales como 65Mn y acero inoxidable y tratamientos superficiales como fosfatado y cincado. Se adaptan a aplicaciones automotrices y de turbinas eólicas de altas RPM donde el agarre radial y la resistencia a la vibración son críticos. Ver producto →
Especificación de elementos de fijación endurecidos por precipitación: una guía práctica
Los compradores y los ingenieros de diseño tienden a centrarse en el precio y el tiempo de entrega, pero la especificación del tratamiento térmico es lo que determina la vida útil. Siga los siguientes cinco pasos y tendrá una especificación de adquisiciones que sobreviva al contacto con la realidad.
Definir condiciones de servicio.
Registre el rango de temperatura de funcionamiento, el ciclo de carga y el nivel de vibración. Estas tres entradas deciden si es apropiado el acero para resortes al carbono, 50CrV4 o un grado inoxidable endurecido por precipitación.
Seleccionar material y estándar
Haga coincidir el grado con la norma aplicable: DIN 471 y DIN 472 para anillos elásticos, DIN 2093 para arandelas Belleville, DIN 988 para arandelas planas. Las normas definen rangos de dureza, dimensiones y métodos de prueba.
Establecer criterios de aceptación
Acuerde la ventana de dureza, la carga de prueba y la condición de la superficie. Para un circlip, la tolerancia de ajuste de ranura y la deflexión total sin ajuste permanente no son negociables.
Verificar el control del proceso
Pregunte cómo controla el fabricante la curva de envejecimiento de cada lote. completo producción interna (desde el laminado y el estampado hasta el tratamiento térmico y la clasificación óptica) acorta el circuito de retroalimentación y mejora la consistencia.
Documentación de la demanda
Solicite certificados de materiales, informes de pruebas de dureza y registros de inspección dimensional. La acreditación independiente del centro de pruebas del proveedor aporta una confianza real.
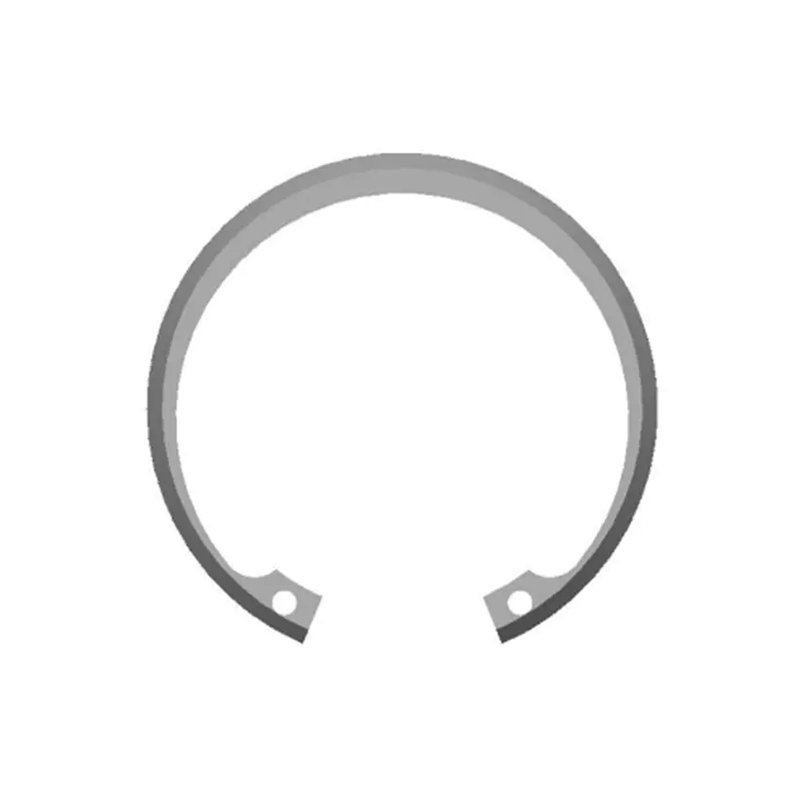
Cuando la aplicación es un orificio para maza o carcasa, los circlips internos DIN 472 siguen siendo la respuesta estándar para retener rodamientos y componentes donde el acceso para el desmontaje es limitado.
 Circlips internos DIN 472 para retención de orificios Diseñados para su instalación en ranuras internas, estos anillos de seguridad métricos limitan el movimiento axial de los componentes en los orificios. Disponibles en acero al carbono y acero inoxidable con tratamientos superficiales estándar, son ideales para la retención de rodamientos donde el acceso al desmontaje es limitado. Ver producto →
Para diseños que necesitan una precarga alta y predecible en un espacio reducido, las arandelas de resorte Belleville de alta carga DIN 2093 brindan una tasa de resorte progresiva, pero solo si la tira ha envejecido hasta su pico de dureza verificado.
 Arandelas elásticas Belleville de alta carga DIN 2093 Estos resortes de disco cónicos proporcionan una tasa de resorte progresiva y mantienen la precarga en espacios reducidos. Fabricados con aceros para resortes como 51CrV4, ofrecen una carrera baja con una alta fuerza de compensación, evitando el aflojamiento y absorbiendo los impactos en equipos mecánicos y electrónicos. Ver producto →
Mantenimiento, inspección y cumplimiento
Las decisiones sobre el tratamiento térmico no terminan en la puerta de la fábrica. La forma en que se almacena, instala, recubre e inspecciona un componente determina si la ventaja metalúrgica sobrevive.
- Nunca reutilice circlips o anillos de retención. Un anillo que se ha extendido para retirarlo ya ha sido estresado más allá de su límite elástico; reinstalarlo provoca fallas por fatiga.
- Hornee después de emplatar. El hidrógeno introducido durante la galvanoplastia puede provocar una fractura retardada en acero de alta dureza. Una práctica estándar es hornear después de la placa a 190-220 °C durante al menos cuatro horas.
- Verifique la dureza en la inspección entrante. Una prueba de dureza portátil en un lote de muestra detecta el envejecimiento insuficiente y excesivo antes de que las piezas lleguen a la línea.
- Confirmar trazabilidad. La interacción entre Decisiones sobre tratamiento térmico y revestimiento de superficies. puede cambiar la resistencia a la corrosión y el comportamiento de fatiga en formas que los certificados de lote deberían documentar.
Las expectativas de cumplimiento también se están endureciendo. Los compradores solicitan cada vez más declaraciones de materiales que confirmen la conformidad con REACH y RoHS, además de informes de pruebas de laboratorios acreditados. Un centro de pruebas interno acreditado por CNAS reduce la carga de documentación y acorta los ciclos de aprobación para nuevos proveedores.
El tratamiento térmico por precipitación no es un ritual metalúrgico misterioso; es un proceso medible y controlable. La verdadera diferencia entre un anillo de retención premium y una falla prematura es si ese proceso fue especificado, monitoreado y verificado. Antes de aprobar a un proveedor de sujetadores, pregunte cómo endurecen su material, qué ventana de dureza garantizan y cómo lo demuestran. Las respuestas le dirán más que el precio por mil.