El dibujo dice “acero estirado en frío”, pero la orden de compra necesita un proceso, un temple y una tolerancia. Ese es el espacio habitual cuando un anillo de seguridad de eje, un retenedor de cojinete, un resorte de disco o una arandela estampada pasan del prototipo al suministro en serie. El acero estirado en frío no es de un solo grado; es una condición que se produce al pasar una barra o alambre laminado en caliente a través de una matriz a temperatura ambiente. El resultado es una materia prima más suave, más recta y más consistente dimensionalmente con mayor resistencia, pero también con tensión residual y ductilidad reducida que deben diseñarse en lugar de asumirse. Para los sujetadores, el beneficio práctico es menos sorpresas de tamaño en la prensa o el centro de torneado; el riesgo práctico es tratar el “estirado en frío” como una especificación completa.
Conclusión para comprar equipos
- El acero estirado en frío es una condición del proceso, no una calidad. Especificar el acero base, reducción de embutición, tratamiento térmico y propiedades mecánicas finales.
- Las tolerancias estrictas y las superficies sin incrustaciones reducen el mecanizado secundario y los desechos, especialmente en anillos elásticos, arandelas y piezas estampadas delgadas.
- La resistencia aumenta y la ductilidad disminuye. La recuperación elástica, el agrietamiento y la tensión residual necesitan validación en el conformado y el tratamiento térmico.
- Compare el precio según el rendimiento de la pieza terminada, no por kilogramo. La rectitud, la sección casi neta y la alimentación estable pueden reducir el costo total.
¿Qué cambios en el dibujo en frío se producen en el acero?
El estirado en frío comienza con una barra o alambre laminado en caliente que se limpia, se recubre con lubricante, se pasa a través de una matriz, se endereza y se corta. La reducción del troquel trabaja en frío la superficie y comprime la sección. Los borradores típicos refinan el diámetro y la ovalidad, mejoran la rectitud y producen un acabado suave. Debido a que el material permanece por debajo de su temperatura de recristalización, las dislocaciones se multiplican, aumentando el límite elástico y de tracción y disminuyendo el alargamiento. La compensación es la energía almacenada: la tensión residual y una superficie más dura pueden ayudar o perjudicar el corte, acuñamiento y flexión posteriores.
Tolerancia y rectitud
La barra estirada en frío comúnmente mantiene un diámetro y una rectitud más estrechos que los laminados en caliente. Esto es importante en tornos alimentados por barras y prensas progresivas, donde una pequeña variación en el avance se convierte en desperdicio o desgaste de la herramienta.
Condición de la superficie
Una superficie más lisa y sin incrustaciones mejora la vida útil del troquel y la uniformidad del recubrimiento. Aún así verificar costuras, vueltas, descarburaciones y marcas de manipulación, porque una mejora estética puede ocultar un defecto longitudinal.
elevación mecánica
Los datos de la industria sobre estirado en frío muestran que un estirado estándar puede aumentar la resistencia a la tracción entre un 25% y un 30% aproximadamente. El límite elástico también aumenta, mientras que el alargamiento y la reducción del área disminuyen.
Estrés y formabilidad
La tensión residual puede causar distorsión después del ranurado, acuñado o tratamiento térmico. El recocido para aliviar tensiones puede ser necesario para conformados severos o para piezas que deben mantenerse planas después del mecanizado.
Un anillo de seguridad de eje es un ejemplo útil. El anillo debe asentarse en una ranura, resistir la carga axial y sobrevivir a la instalación sin sufrir un fraguado permanente. Si la materia prima se estira en frío pero se omite el paso de alivio de tensiones, la pieza puede pasar la inspección dimensional y aún así agrietarse en las orejetas. Para una aplicación típica de retención de eje, compare la geometría de la ranura y la condición del material con una familia estándar como:
 DIN471 Circlips externos para ejes Compare la geometría de la ranura y la condición del material utilizando esta familia DIN471, que enumera tamaños, capacidades de carga, materiales y tratamientos superficiales para anillos de retención de eje. Ver producto →
La leyenda del dibujo debe indicar el grado del acero base, la condición del alambre o la barra y la dureza final, no solo "acero estirado en frío".
Estirado en frío, laminado en caliente y laminado en frío: una comparación práctica
"Laminado en frío" y "estirado en frío" se utilizan a menudo indistintamente en las conversaciones, pero no son la misma ruta de compra. La laminación en frío reduce el espesor en un molino; El estirado en frío tira de una sección redonda o perfilada a través de un troquel. Ambos aceros endurecen por trabajo, pero el resultado dimensional, la capacidad de forma y la base de costos difieren.
La comparación es direccional y depende del grado del acero, la reducción del trefilado y el tratamiento térmico.
Las adquisiciones deben comparar el costo total, no sólo el precio de la barra. Una barra estirada en frío puede costar más por kilogramo, pero puede eliminar el enderezamiento, reducir el margen de mecanizado y estabilizar el avance de la prensa. Debido a que el estirado en frío convierte la variación del laminador en una materia prima controlada, el control del material entrante, el tratamiento térmico y la preparación de la superficie son tan importantes como la descripción del dibujo; un proveedor con interna control de fabricación y tratamiento térmico puede mantener esas variables de un lanzamiento a otro.
Efectos mecánicos ocultos que los compradores deben verificar
El beneficio visible es dimensional. Los efectos ocultos son mecánicos y residuales. El siguiente cuadro utiliza índices direccionales para mostrar lo que normalmente hace un estirado en frío estándar a una materia prima laminada en caliente; es una ayuda de selección, no un límite de aceptación.
laminado en caliente tensile: 100
Estirado en frío tensile: 125–130
Estirado en frío yield: 115–125
Ductilidad: 70–85
Ganancia de rectitud: alta
Utilice estos indicadores para hacer mejores preguntas. La especificación de compra debe definir los métodos de prueba, el muestreo y si las propiedades están garantizadas en la barra estirada o después del tratamiento térmico. Verifique el límite elástico y de tracción, el alargamiento, la dureza, la tensión residual o la condición de alivio de tensión, los defectos de la superficie y la rectitud. Para piezas ranuradas, acuñadas o dobladas después del embutición, realice una prueba de conformado que incluya el lote real y la lubricación.
- Pregunte si el molino o cajón proporciona propiedades mecánicas en el tamaño final estirado en frío.
- Confirme el recocido de alivio de tensión cuando la pieza tenga una planicidad apretada o una conformación severa.
- Verifique los límites de costura y descarburación para anillos de seguridad de sección pequeña y arandelas tipo resorte.
Dónde encaja el acero estirado en frío: mezcla de aplicaciones
El acero estirado en frío es común cuando una sección pequeña debe soportar carga con poco mecanizado: abrazaderas y anillos de retención para automóviles, conjuntos de inclinación y orientación de turbinas eólicas, herrajes de construcción y maquinaria en general. La siguiente combinación es una vista de planificación ilustrativa para elementos de fijación estirados en frío y componentes estampados, no una estadística de mercado.
Automoción y transporte: 45%
Eólica y energía: 25%
Equipos de construcción: 20%
Maquinaria general: 10%
En equipos pesados y eólicos, los resortes de disco de alta carga y los anillos de retención a menudo se especifican con tiras laminadas o estiradas en frío porque la precarga debe permanecer estable a través de la vibración. Una familia representativa de resortes de disco de alta carga es:
 Arandelas elásticas Belleville de alta carga DIN2093 Vea esta familia de resortes de disco DIN2093 para una precarga axial estable, con opciones de materiales y recubrimientos adecuados para aplicaciones de vibración y sellado. Ver producto →
La misma lógica se aplica a los retenedores de cojinetes de automóviles y al hardware de construcción: la condición de estirado en frío ayuda a mantener una pieza en bruto consistente, pero el recubrimiento, la dureza y la dirección de instalación aún determinan el rendimiento en el campo.
Flujo de trabajo de selección para adquisiciones e ingeniería
Un proceso de selección viable mantiene el material, el conformado y la inspección vinculados a la función de la pieza. Utilice esta secuencia cuando se proponga acero estirado en frío para un anillo de retención, arandela o estampado.
- Defina la función: retención axial, precarga, distribución de carga o soporte estructural. La función establece la dureza, tenacidad y planitud permitidas.
- Fije el grado base y la condición de estirado en frío. Indique el grado del acero, el rango de reducción del trefilado y si se requiere alivio de tensiones.
- Establezca las tolerancias por ajuste, no por conveniencia del molino. El ancho de la ranura, el espesor del anillo y el espacio libre del orificio o del eje deben determinar la indicación dimensional.
- Requerir informes mecánicos y metalúrgicos. Incluya límites de tracción, fluencia, alargamiento, dureza y defectos de superficie donde afecten el ensamblaje.
- Validar el conformado y el tratamiento térmico juntos. La recuperación elástica después del acuñamiento, el agrietamiento de las orejetas y la distorsión después del endurecimiento son problemas de proceso, no sólo problemas materiales.
- Control de cambio de bloqueo. La fuente de acero base, el desgaste de la matriz de embutición, el ciclo de recocido y el lote de recubrimiento deben activar una revisión antes del envío.
Si el dibujo va más allá de los anillos estándar hacia soportes, jaulas de límite o anillos con formas especiales, lleve al proveedor de estampado a la revisión del dibujo antes de cortar la herramienta. Temprano personalización del producto El trabajo puede impedir que se seleccione una materia prima estirada en frío para una geometría que no puede formarse económicamente.
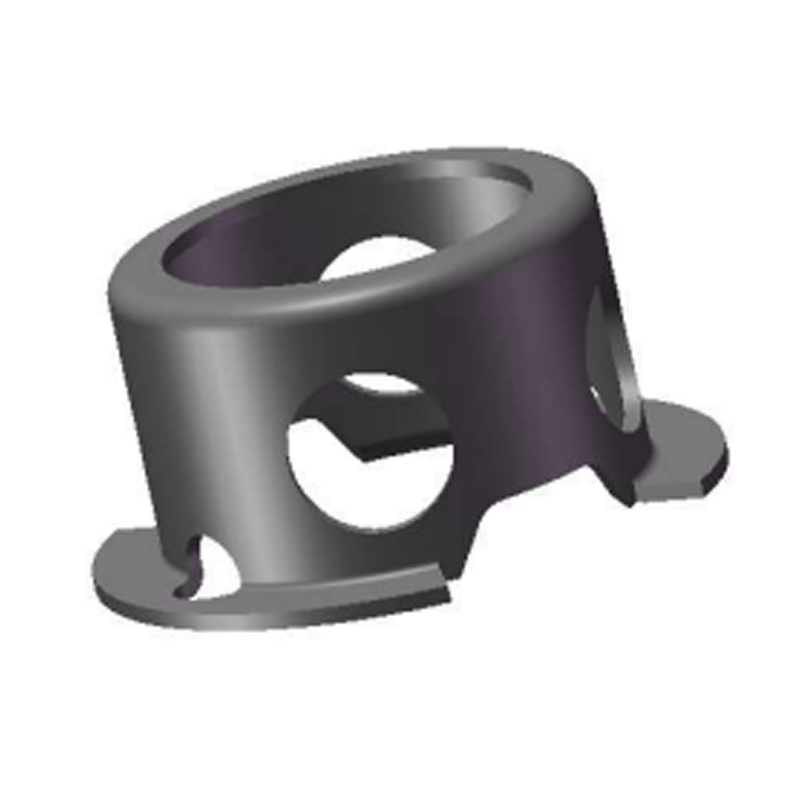 Jaulas de límite personalizadas resistentes al desgaste Para anillos con formas especiales y jaulas de límite, este componente estampado personalizado admite la revisión de planos con opciones de material, tratamiento de superficies y desarrollo de moldes. Ver producto →
Notas de mantenimiento, trazabilidad y cumplimiento
El acero estirado en frío es más sensible al almacenamiento que el material laminado en caliente porque no tiene cascarilla de laminación para amortiguar la humedad. Algunos controles prácticos protegen la inversión después de su recepción.
- Guarde las barras y el alambre en un área seca y elevada y evite ciclos de condensación. Las superficies estiradas en frío pueden oxidarse rápidamente.
- Proteja las barras rectas para que no se doblen y el alambre enrollado para que no se doble; Los daños por manipulación pueden anular el beneficio de la rectitud.
- Rastree el número de calor, el lote de dibujo, el lote de tratamiento térmico y el lote de tratamiento de superficie a través del registro de producción.
- Guarde los certificados de materiales, informes dimensionales, resultados de dureza o tracción y registros de pruebas de recubrimiento con el lote.
- Para piezas recubiertas o enchapadas, confirme los controles de fragilidad por hidrógeno y los requisitos de horneado con el acabador.
- Aplique la notificación de cambios a la fuente de acero base, la reducción de embutición, el recocido y el recubrimiento, porque cada uno de ellos puede cambiar la vida útil o de fatiga.
El acero estirado en frío es una respuesta útil cuando un sujetador o una pieza estampada necesita una pieza en bruto estable, una superficie lisa y mayor resistencia sin mecanizado adicional. Es una mala respuesta cuando el dibujo deja sin definir la calidad base, la condición de alivio de tensiones o las propiedades finales. La especificación de compra más segura trata el estirado en frío como un paso de una cadena (calificación del acero, reducción, tratamiento térmico, conformado, recubrimiento e inspección) y mantiene cada paso en la función real de la pieza.